
طرح توجیهی تولید الکترود جوشکاری ابزاری برای بررسی فنی، مالی و اقتصادی راهاندازی این واحد صنعتی است و میتواند مبنای مناسبی برای برآورد سرمایهگذاری، ظرفیت تولید، هزینهها، درآمد و سودآوری پروژه و همچنین ارائه به بانک یا مراجع صدور مجوز باشد. از سوی دیگر، مصرف الکترود در صنایع ساختمانی، فلزی، نفت و گاز، ماشینسازی و تعمیرات صنعتی، بازار قابلتوجهی ایجاد کرده است. بررسی بازار و میزان مصرف داخلی نشان میدهد کاهش وابستگی به واردات و تأمین پایدار محصول، ظرفیت مناسبی برای سرمایهگذاری ایجاد میکند.
با توجه به گستردگی صنایع مصرفکننده و نیاز مستمر به تجهیزات جوشکاری، تولید الکترود جوشکاری در ایران میتواند از پروژههای قابل بررسی برای سرمایهگذاران صنعتی باشد. حاشیه سود، ظرفیت فروش، قیمت مواد اولیه و درصد تأمین بازار داخلی از عوامل تعیینکننده بازدهی این طرح هستند که در ادامه مقاله بهصورت دقیق بررسی خواهند شد. برای سفارش طرح تولید الکترود جوشکاری و استفاده از آن در مسیر اخذ مجوز یا دریافت تسهیلات بانکی در سال ۱۴۰۵، تا پایان مقاله با وبسایت پرشین پلن همراه باشید.
طرح توجیهی تولید الکترود جوشکاری مجموعهای از بررسیهای فنی و مالی برای سنجش امکانپذیری پروژه است. در این گزارش، هزینههای تولید، سرمایهگذاری ثابت و جاری، ظرفیت اسمی، نیاز به مواد اولیه، هزینه ماشینآلات، نیروی انسانی و هزینه راهاندازی کارخانه محاسبه میشود. همچنین تحلیل سود و درآمد، جریان نقدی، نرخ بازده سرمایه، دوره بازگشت سرمایه و نقطه سربهسر، تصویر روشنی از وضعیت اقتصادی طرح ارائه میدهد. برای نمونه، اگر سرمایهگذاری اولیه ۳۰ میلیارد تومان و ظرفیت تولید سالانه ۳ هزار تن در نظر گرفته شود، شاخصهای مالی بر مبنای این مفروضات محاسبه خواهند شد؛ بااینحال، رقم نهایی پس از بررسی مشخصات فنی پروژه تعیین میشود.
در بخش بازار، میزان تقاضا، قیمت فروش، رقبا، سهم بازار و روند مصرف صنایع مختلف ارزیابی شده و در ادامه، سناریوهای درآمدی و هزینهای با رویکرد محافظهکارانه بررسی میشوند. محاسبات مالی میتواند در قالب یک بیزینس پلن منسجم نیز ارائه شود تا سرمایهگذار درک دقیقتری از ریسک و بازده داشته باشد. ارقام نمونه صرفاً برای تشریح ساختار هستند و شاخصهای نهایی، از جمله سود خالص و نرخ بازدهی سرمایه، پس از مشخص شدن ظرفیت، محل اجرا، فناوری، قیمت تجهیزات و شرایط روز بازار محاسبه خواهند شد.
راهاندازی کارخانه تولید الکترود جوشکاری به سرمایهگذاری در بخشهایی مانند خرید یا آمادهسازی زمین و ساختمان، ماشینآلات خط تولید، تجهیزات آزمایشگاهی، تأسیسات، مواد اولیه و سرمایه در گردش نیاز دارد. در یک سناریوی نمونه با ظرفیت حدود ۳,۰۰۰ تن در سال، میتوان سرمایهگذاری ثابت را حدود ۴۰ تا ۶۰ میلیارد تومان و سرمایه در گردش اولیه را حدود ۱۵ تا ۲۵ میلیارد تومان برآورد کرد.
بخش مهم هزینه نیز به تجهیزاتی مانند دستگاه کشش و صافکاری مفتول، مخلوطکن مواد پوشش، دستگاه اکسترودر، کوره خشککن و تجهیزات بستهبندی اختصاص دارد. این ارقام برای برآورد اولیه در طرح توجیهی تولید الکترود جوشکاری مناسب هستند و رقم نهایی باید بر اساس ظرفیت، فناوری، محل اجرا و مشخصات فنی پروژه تعیین شود.
از نظر اقتصادی، مدیریت هزینه مواد اولیه، مصرف انرژی، ضایعات تولید و بهرهوری خط، تأثیر مستقیمی بر قیمت تمامشده و سودآوری دارد. برای نمونه، هزینه ماشینآلات در یک پروژه متوسط ممکن است حدود ۲۵ میلیارد تومان، ساختمان و تأسیسات حدود ۲۰ میلیارد تومان و سرمایه در گردش حدود ۲۰ میلیارد تومان باشد. جدول زیر یک الگوی اولیه برای تصمیمگیری سرمایهگذار ارائه میکند؛ بااینحال، رقم نهایی پس از بررسی مشخصات فنی پروژه و قیمت روز تجهیزات و ماشینآلات تعیین خواهد شد. برای افزایش اعتبار محاسبات، استعلام مستقیم از سازندگان تجهیزات و بررسی قیمت واقعی مواد اولیه پیش از تصمیم نهایی سرمایهگذاری ضروری است.
| ردیف | بخش هزینه | برآورد تقریبی |
|---|---|---|
| ۱ | زمین و محوطهسازی | ۸ میلیارد تومان |
| ۲ | ساختمان و سالن تولید | ۱۲ میلیارد تومان |
| ۳ | ماشینآلات خط تولید | ۲۵ میلیارد تومان |
| ۴ | تجهیزات آزمایشگاهی و کنترل کیفیت | ۲ میلیارد تومان |
| ۵ | تأسیسات و تجهیزات جانبی | ۶ میلیارد تومان |
| ۶ | تجهیزات اداری، ایمنی و انبار | ۲ میلیارد تومان |
| ۷ | نصب، راهاندازی و آموزش | ۳ میلیارد تومان |
| ۸ | سرمایه در گردش اولیه | ۲۰ میلیارد تومان |
| جمع تقریبی | سرمایهگذاری کل | ۷۸ میلیارد تومان |
توجه: ارقام جدول صرفاً برآورد اولیه و نزدیک به شرایط متعارف یک واحد متوسط هستند و قیمت زمین، نرخ ارز، برند تجهیزات، ظرفیت خط، داخلی یا وارداتی بودن ماشینآلات و قیمت مواد اولیه میتواند اختلاف قابلتوجهی ایجاد کند. رقم نهایی پس از بررسی مشخصات فنی پروژه و قیمت روز تجهیزات مشخص خواهد شد.
درآمد تولید الکترود جوشکاری به ظرفیت عملیاتی، قیمت فروش، ترکیب محصولات و میزان فروش سالانه وابسته است. برای نمونه، در واحدی با ظرفیت اسمی ۳,۰۰۰ تن در سال و بهرهبرداری ۸۰ درصدی، تولید واقعی حدود ۲,۴۰۰ تن خواهد بود. اگر میانگین قیمت فروش هر کیلوگرم ۱۰۰ هزار تومان فرض شود، درآمد سالانه حدود ۲۴۰ میلیارد تومان برآورد میشود.
با فرض مدیریت مناسب هزینه مواد اولیه، انرژی، دستمزد و بستهبندی، حاشیه سود خالص میتواند حدود ۱۰ تا ۱۸ درصد باشد. این ارقام صرفاً سناریوی نمونه هستند و نتیجه نهایی پس از بررسی مشخصات فنی، ظرفیت، قیمت روز مواد اولیه و شرایط بازار تعیین میشود. در طرح توجیهی تولید الکترود جوشکاری، درآمد و سود با جزئیات بیشتری محاسبه میشود و هزینههای ثابت، متغیر، استهلاک، مالیات، ظرفیت فروش و نقطه سربهسر در مدل مالی لحاظ خواهد شد.
برای مثال، در صورت فروش ۲,۴۰۰ تن محصول، تغییر ۱۰ درصدی در قیمت فروش یا هزینه مواد اولیه میتواند اثر محسوسی بر سود نهایی ایجاد کند. بنابراین، اتکا به یک عدد ثابت برای سودآوری منطقی نیست و بهتر است سناریوهای مختلف فروش و هزینه بررسی شوند. رقم نهایی سود و درآمد پس از بررسی مشخصات فنی پروژه و قیمتهای روز تعیین خواهد شد.
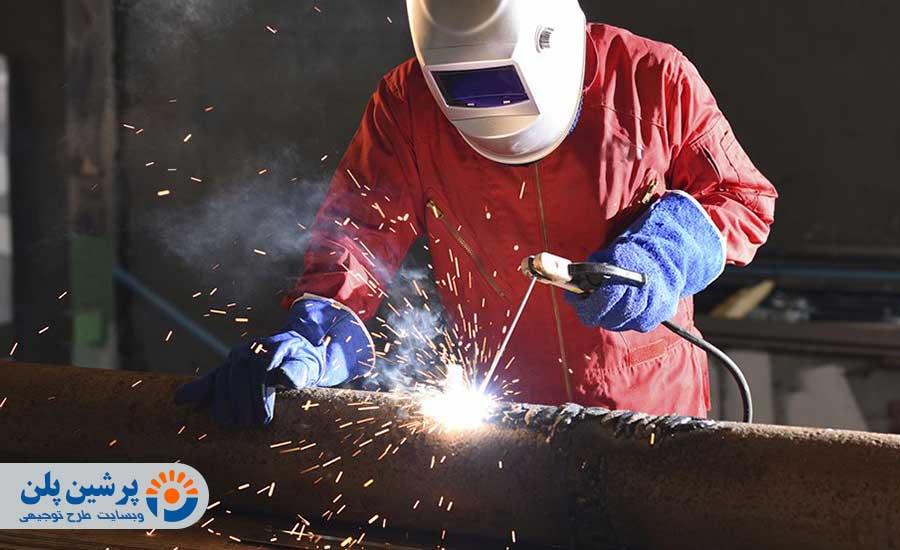
دوره بازگشت سرمایه در این پروژه با مقایسه سرمایهگذاری اولیه و جریان نقدی خالص سالانه تعیین میشود. برای یک واحد با سرمایهگذاری تقریبی ۷۸ میلیارد تومان، اگر جریان نقدی خالص سالانه حدود ۲۵ میلیارد تومان باشد، دوره بازگشت سرمایه حدود ۳ تا ۴ سال برآورد میشود. البته این شاخص به ظرفیت عملیاتی، قیمت فروش، هزینه مواد اولیه و میزان فروش وابستگی مستقیم دارد. در طرح توجیهی تولید الکترود جوشکاری، جریان نقدی، استهلاک و نرخ بازده سرمایهگذاری بهصورت همزمان بررسی میشوند تا نتیجه مالی واقعبینانهتری حاصل شود.
نقطه سر به سر نیز نشان میدهد واحد تولیدی از چه میزان فروش به بعد وارد محدوده سوددهی میشود. برای مثال، اگر هزینههای ثابت سالانه ۱۵ میلیارد تومان و حاشیه فروش هر کیلوگرم ۳۰ هزار تومان باشد، نقطه سر به سر حدود ۵۰۰ تن در سال خواهد بود. این عدد با تغییر قیمت و ساختار هزینهها تغییر میکند؛ بنابراین ارقام نهایی باید بر اساس مشخصات فنی پروژه و قیمتهای روز محاسبه شوند.
نرخ بازده داخلی سرمایه (IRR) و ارزش خالص فعلی (NPV) از شاخصهای کلیدی برای سنجش توجیهپذیری مالی پروژه هستند. برای نمونه، اگر سرمایهگذاری اولیه ۷۸ میلیارد تومان و جریان نقدی خالص سالانه حدود ۲۵ میلیارد تومان باشد، با فرض دوره تحلیل ۵ ساله، IRR میتواند در محدوده تقریبی ۲۰ تا ۲۵ درصد قرار گیرد. NPV نیز با انتخاب نرخ تنزیل مناسب محاسبه میشود و مثبت بودن آن نشان میدهد بازده مورد انتظار پروژه از نرخ معیار بالاتر است. این محاسبات در بیزینس پلن حرفهای باید بر اساس جریان نقدی واقعی و مفروضات قابل استناد انجام شود.
در ارزیابی مالی، تغییر قیمت الکترود، هزینه مواد اولیه، ظرفیت فروش و نرخ تورم میتواند نتیجه IRR و NPV را به شکل محسوسی تغییر دهد. برای مثال، افزایش ۱۰ درصدی هزینه مواد اولیه ممکن است حاشیه سود و در نتیجه نرخ بازده داخلی را کاهش دهد. بنابراین، ارقام نمونه نباید مبنای تصمیم قطعی سرمایهگذاری قرار گیرند. رقم نهایی IRR و NPV پس از مشخص شدن ظرفیت، سرمایهگذاری، هزینههای عملیاتی، قیمت فروش و جریان نقدی پروژه و با استفاده از قیمتهای روز تجهیزات و مواد اولیه تعیین خواهد شد.
در تحلیل مالی پروژه، سرمایهگذاری ثابت شامل هزینههایی است که برای ایجاد زیرساخت و راهاندازی واحد تولیدی پرداخت میشود؛ از جمله زمین، ساختمان، ماشینآلات، تجهیزات آزمایشگاهی، تأسیسات و هزینه نصب. برای یک واحد متوسط تولید الکترود جوشکاری، سرمایه ثابت نمونه میتواند حدود ۵۸ میلیارد تومان برآورد شود که نزدیک به ۴۳٪ آن به ماشینآلات و تجهیزات اختصاص دارد. این تفکیک، مبنای مناسبی برای محاسبه استهلاک و ارزیابی بازده سرمایه خواهد بود.
هزینههای جاری نیز شامل مواد اولیه، دستمزد، انرژی، تعمیرات، بستهبندی، حملونقل و هزینههای اداری است. برای ظرفیت سالانه ۳,۰۰۰ تن، سرمایه در گردش اولیه میتواند حدود ۲۰ میلیارد تومان باشد و مواد اولیه معمولاً بیشترین سهم هزینه عملیاتی را تشکیل میدهد. این ارقام صرفاً برآورد اولیه هستند و مبلغ نهایی پس از بررسی مشخصات فنی پروژه، ظرفیت تولید و قیمت روز تجهیزات و مواد اولیه تعیین خواهد شد.
تولید الکترود جوشکاری در گروه فعالیتهای صنعتی و محصولات فلزی قرار میگیرد و برای راهاندازی واحد تولیدی، بررسی الزامات وزارت صنعت، معدن و تجارت، استانداردهای محصول و الزامات محیطزیستی اهمیت دارد. در فرآیند اخذ مجوز، اطلاعاتی مانند ظرفیت تولید، محل اجرا، ماشینآلات، سرمایهگذاری و مشخصات محصول باید بهصورت منسجم ارائه شود. درگاه ملی مجوزها نیز چارچوب ثبت و پیگیری بسیاری از مجوزهای کسبوکار را فراهم کرده است.
از منظر بانکی، طرح توجیهی تولید الکترود جوشکاری با ارائه صورتهای مالی، سرمایه ثابت و در گردش، پیشبینی درآمد، سود، جریان نقدی و توان بازپرداخت تسهیلات، مبنای مهمی برای ارزیابی اقتصادی پروژه است. بانک معمولاً به سازگاری ظرفیت تولید با بازار، میزان آورده متقاضی و توان بازپرداخت توجه میکند؛ بنابراین ارقام باید مستند و قابل دفاع باشند. سایت پرشین پلن نیز بر تدوین محاسبات مالی و فنی برای ارائه به مراجع مجوزدهنده و بانکها تأکید کرده است.
در ارزیابی اقتصادی این پروژه، شاخصهای مالی تصویری روشن از میزان سرمایه موردنیاز و ظرفیت سودآوری ارائه میکنند. مهمترین موارد شامل نرخ بازده سرمایهگذاری، دوره بازگشت سرمایه، ارزش خالص فعلی (NPV)، نرخ بازده داخلی (IRR)، نقطه سربهسر و جریان نقدی است. برای نمونه، در یک واحد با سرمایهگذاری حدود ۷۸ میلیارد تومان و ظرفیت سالانه ۳,۰۰۰ تن، میتوان دوره بازگشت را حدود ۳ تا ۴ سال در نظر گرفت. همچنین حاشیه سود خالص در یک سناریوی متعارف ممکن است حدود ۱۰ تا ۱۸ درصد باشد؛ اما این ارقام صرفاً نمونه بوده و مبنای تصمیم قطعی نیستند.
بررسی سرمایه در گردش، هزینه استهلاک، قیمت مواد اولیه، میزان فروش و ظرفیت عملیاتی نیز برای سنجش پایداری مالی ضروری است. تغییر ۱۰ درصدی در قیمت مواد اولیه یا فروش میتواند بر سود خالص و شاخصهای سرمایهگذاری اثر محسوسی بگذارد؛ به همین دلیل تحلیل حساسیت نیز باید در مدل مالی لحاظ شود. ارقام نهایی پس از بررسی مشخصات فنی، ظرفیت واقعی، قیمت روز تجهیزات و مواد اولیه، شرایط فروش و ساختار هزینه پروژه تعیین خواهد شد تا نتیجه مالی، قابل اتکا و قابل دفاع باشد.
برای راهاندازی خط تولید الکترود جوشکاری، انتخاب ماشینآلات باید متناسب با ظرفیت اسمی، نوع الکترود، قطر مفتول و سطح اتوماسیون انجام شود. تجهیزات اصلی معمولاً شامل موارد زیر است:
دستگاه صافکن و برش مفتول برای آمادهسازی مغزی الکترود.
دستگاه کشش و تجهیزات تغذیه مفتول.
دستگاه خردکن و آسیاب مواد پوشش.
میکسر صنعتی برای اختلاط یکنواخت مواد روکش.
دستگاه اکسترودر پوششدهی الکترود.
سیستم انتقال و خشککردن اولیه الکترودها.
کوره خشککن و پخت نهایی با کنترل دما.
دستگاه سنگزنی و پرداخت انتهای الکترود.
تجهیزات بستهبندی و دوخت یا شیرینک.
کمپرسور هوا و تجهیزات تأمین هوای فشرده.
تجهیزات آزمایشگاه کنترل کیفیت شامل دستگاههای آزمون مکانیکی و تجهیزات بررسی پوشش.
سیستم توزین، نوار نقاله، میزهای مونتاژ و تجهیزات جابهجایی داخلی.
ظرفیت، برند، میزان اتوماسیون و منشأ تجهیزات، اثر مستقیمی بر قیمت و بهرهوری خط دارند؛ بنابراین انتخاب نهایی باید پس از تعیین مشخصات فنی پروژه و ظرفیت تولید انجام شود.
مواد اولیه خط تولید باید بر اساس نوع الکترود، استاندارد محصول و فرمولاسیون پوشش انتخاب شوند. مهمترین اقلام عبارتاند از:
مفتول فولادی: بهعنوان مغزی الکترود و هسته انتقال جریان جوشکاری استفاده میشود.
روتیل: یکی از مواد معدنی مهم در ترکیب پوشش برخی الکترودها و مؤثر بر پایداری قوس است.
کربنات کلسیم: در تنظیم ترکیب پوشش و ایجاد گاز محافظ هنگام جوشکاری کاربرد دارد.
فلوراید کلسیم: برای بهبود رفتار سرباره و عملکرد پوشش استفاده میشود.
سیلیکات سدیم یا پتاسیم: نقش چسباننده در ترکیب پوشش الکترود را بر عهده دارد.
فروآلیاژها: موادی مانند فروسیلیسیم و فرومنگنز برای تنظیم ترکیب شیمیایی فلز جوش به کار میروند.
پودر آهن: در برخی گریدها برای افزایش نرخ رسوب و بهرهوری جوشکاری استفاده میشود.
سلولز و ترکیبات آلی: در فرمولاسیون الکترودهای سلولزی کاربرد دارند.
مواد افزودنی و رنگدانههای معدنی: برای تنظیم ویژگیهای فنی و ظاهری پوشش مصرف میشوند.
فرمول دقیق مواد اولیه باید مطابق استاندارد محصول و فناوری خط تعیین شود؛ بنابراین مقدار مصرف و هزینه نهایی پس از مشخص شدن ظرفیت و مشخصات فنی پروژه محاسبه خواهد شد.
تولید الکترود جوشکاری در گروه صنایع فلزی و تجهیزات جوشکاری قرار میگیرد و فرایندی چندمرحلهای است که کیفیت محصول نهایی در آن به دقت آمادهسازی مفتول، ترکیب پوشش، اکستروژن، خشککردن و کنترل کیفیت وابسته است. در یک خط صنعتی، ابتدا مفتول فولادی به طول موردنظر برش خورده و سطح آن برای پوششدهی آماده میشود. همزمان مواد معدنی، آلیاژی و چسباننده طبق فرمولاسیون مشخص توزین و مخلوط میشوند.
خمیر حاصل با دستگاه اکسترودر روی مغزی فولادی اعمال شده و سپس الکترودها در شرایط کنترلشده خشک و پخت میشوند. در ادامه، آزمونهای کنترل کیفیت برای بررسی ظاهر، چسبندگی پوشش و عملکرد جوشکاری انجام میگیرد. ظرفیت خط، نوع الکترود و استاندارد تولید، پارامترهایی مانند سرعت اکستروژن، دمای کوره و زمان ماند را تعیین میکنند. رعایت این مراحل، یکنواختی پوشش و ثبات عملکرد محصول را افزایش میدهد.
فرایند با آمادهسازی مفتول فولادی بهعنوان مغزی الکترود آغاز میشود. مفتول ورودی باید از نظر قطر، ترکیب شیمیایی، کیفیت سطح و استحکام با مشخصات فنی محصول مطابقت داشته باشد. ابتدا مفتول از مسیر صافکن عبور کرده و تاب و انحناهای احتمالی آن اصلاح میشود. سپس با دستگاه برش، قطعات در طول تعیینشده بریده میشوند.
برای نمونه، در بسیاری از محصولات متداول، طول الکترود حدود ۳۰ تا ۴۵ سانتیمتر است؛ البته اندازه دقیق به نوع و کاربرد محصول بستگی دارد. پس از برش، سطح مفتول باید عاری از آلودگی، روغن و زنگزدگی مؤثر باشد تا چسبندگی پوشش کاهش پیدا نکند. کنترل قطر مغزی نیز اهمیت زیادی دارد، زیرا کوچکترین ناهماهنگی میتواند بر ضخامت پوشش و کیفیت قوس اثر بگذارد. در این مرحله، آمادهسازی مفتول، دقت برش و یکنواختی تغذیه مستقیماً بر عملکرد مراحل بعدی تأثیر دارند.
در مرحله دوم، مواد تشکیلدهنده پوشش بر اساس فرمولاسیون محصول توزین و آماده میشوند. موادی مانند روتیل، کربنات کلسیم، فروآلیاژها، پودر آهن و مواد چسباننده، بسته به نوع الکترود، با نسبتهای مشخص وارد فرایند میشوند. دانهبندی و رطوبت مواد اولیه باید کنترل شود؛ زیرا تغییر این پارامترها میتواند کیفیت خمیر پوشش را تحت تأثیر قرار دهد.
مواد خشک ابتدا بهصورت یکنواخت مخلوط شده و سپس چسباننده مناسب به ترکیب افزوده میشود تا خمیری با قابلیت شکلدهی مناسب ایجاد گردد. زمان اختلاط، میزان رطوبت و یکنواختی ترکیب باید بهصورت مستمر کنترل شود. در واحدهای صنعتی، استفاده از میکسر صنعتی مناسب موجب کاهش نوسان ترکیب و افزایش ثبات تولید میشود. کیفیت این مرحله مستقیماً بر چسبندگی، استحکام و رفتار پوشش در زمان جوشکاری اثر دارد؛ بنابراین کنترل دقیق فرمولاسیون از الزامات اصلی تولید استاندارد محسوب میشود.
پس از آماده شدن مغزی و خمیر پوشش، الکترود وارد مرحله پوششدهی میشود. در این بخش، خمیر توسط دستگاه اکسترودر بهصورت یکنواخت در اطراف مفتول فولادی اعمال میشود. ضخامت پوشش باید در محدوده تعیینشده قرار داشته باشد؛ زیرا پوشش بیش از اندازه یا کمتر از حد استاندارد میتواند عملکرد قوس و کیفیت جوش را تغییر دهد. پس از اکستروژن، الکترودها برای خشکشدن اولیه وارد مسیر انتقال یا محفظه مناسب میشوند.
سپس عملیات پخت در کوره با کنترل دما و زمان انجام میگیرد. در برخی فرایندها، دمای پخت بسته به فرمولاسیون و نوع الکترود میتواند در محدوده تقریبی ۲۰۰ تا ۴۰۰ درجه سانتیگراد تنظیم شود. خشککردن الکترود باید بهگونهای انجام شود که رطوبت باقیمانده و ترکخوردگی پوشش به حداقل برسد. دما، زمان ماند و سرعت عبور از کوره، از مهمترین پارامترهای کنترل این مرحله هستند.
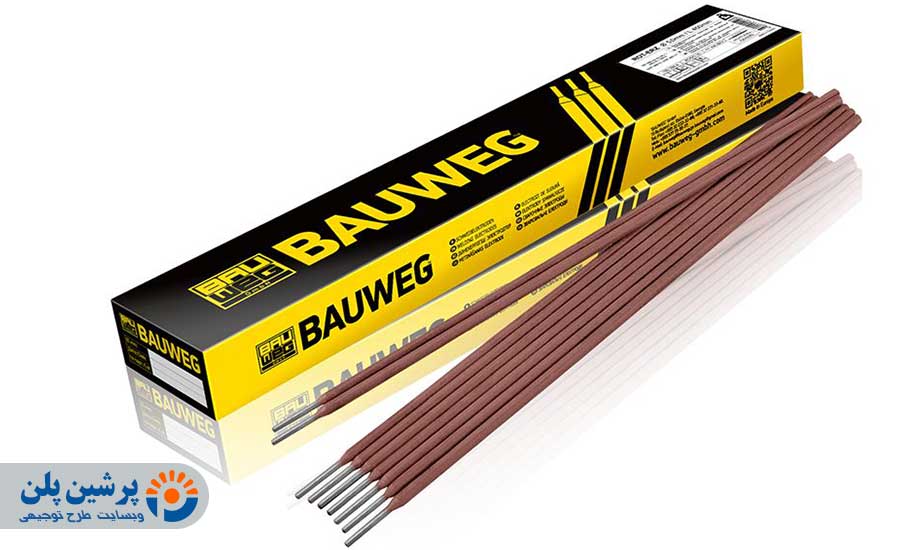
پس از پخت، الکترودها از نظر ظاهری و فنی بررسی میشوند. ابتدا یکنواختی پوشش، ترک، جداشدگی، تابداشتگی و وضعیت انتهای الکترود کنترل میشود. در صورت نیاز، عملیات پرداخت یا سنگزنی برای اصلاح انتهای محصول انجام میگیرد. سپس نمونهها تحت آزمونهای کنترل کیفیت قرار میگیرند تا ویژگیهایی مانند چسبندگی پوشش، ابعاد، ظاهر و عملکرد جوشکاری ارزیابی شود.
بسته به استاندارد و نوع محصول، آزمونهای مکانیکی و بررسی خواص فلز جوش نیز میتواند انجام شود. در صورت تأیید، الکترودها شمارش یا توزین شده و در بستهبندی مناسب قرار میگیرند. کنترل کیفیت جوشکاری در این مرحله نقش مهمی در جلوگیری از ورود محصول نامنطبق به بازار دارد. برای مثال، در یک خط با ظرفیت ۳,۰۰۰ تن در سال، کنترل مستمر کیفیت در کنار ثبت نتایج آزمونها میتواند به کاهش ضایعات و تثبیت کیفیت محصول کمک کند. مشخصات دقیق تجهیزات و پارامترهای فرایند باید بر اساس نوع الکترود و استاندارد موردنظر تعیین شود.
بازار الکترود جوشکاری بهطور مستقیم با فعالیت صنایع ساختمان، سازههای فلزی، ماشینآلات، تعمیرات صنعتی، نفت و گاز و صنایع تولیدی مرتبط است. ازاینرو، بررسی تقاضای این محصول باید علاوه بر میزان مصرف، وضعیت سرمایهگذاری صنعتی و تعداد واحدهای مصرفکننده را نیز در نظر بگیرد. در ایران، الکترودهای پوششدار یکی از اقلام مصرفی مهم در عملیات جوشکاری دستی محسوب میشوند و بخش قابلتوجهی از تقاضا توسط کارگاههای ساختوساز فلزی و واحدهای تعمیراتی ایجاد میشود.
از منظر سرمایهگذاری، مزیت اصلی این محصول، مصرف تکرارشونده و امکان تولید در گریدها و قطرهای مختلف است. بااینحال، سودآوری صرفاً به حجم تقاضا وابسته نیست و قیمت مفتول فولادی، مواد معدنی پوشش، انرژی و بستهبندی نیز سهم قابلتوجهی در قیمت تمامشده دارند. بنابراین، تحلیل بازار باید همزمان عرضه داخلی، واردات، قیمت رقبا و ظرفیت فروش را ارزیابی کند.
بررسی بازار در طرح توجیهی تولید الکترود جوشکاری باید بر مبنای دادههای رسمی و قابل ردیابی انجام شود. یکی از منابع معتبر برای تحلیل ساختار صنایع کشور، دادههای منتشرشده توسط مرکز آمار ایران است که اطلاعات مربوط به فعالیتهای صنعتی، تعداد کارگاهها، اشتغال و ارزش تولید را ارائه میکند. همچنین، آمار بخش صنعت وزارت صنعت، معدن و تجارت برای ارزیابی روند صدور مجوزها، ظرفیتهای ایجادشده و وضعیت واحدهای صنعتی قابل استفاده است.
در تحلیل سرمایهگذاری، برای نمونه میتوان سناریوی ظرفیت ۳,۰۰۰ تن در سال را بررسی کرد و با فرض بهرهبرداری ۸۰ درصدی، تولید واقعی را حدود ۲,۴۰۰ تن در سال در نظر گرفت. در چنین مدلی، حتی تغییر ۱۰ درصدی در قیمت فروش یا هزینه مواد اولیه میتواند اثر محسوسی بر درآمد و حاشیه سود داشته باشد؛ بنابراین ارقام اقتصادی باید بر اساس قیمت روز و اطلاعات منطقه اجرای پروژه بهروزرسانی شوند.
از نظر رقابتی، ورود به بازار زمانی توجیه بیشتری دارد که واحد تولیدی بتواند کیفیت پایدار، تنوع قطر، بستهبندی مناسب و شبکه فروش مؤثر ایجاد کند. تولیدکنندهای که صرفاً بر قیمت پایین تمرکز کند، ممکن است در برابر نوسان مواد اولیه و هزینههای تولید آسیبپذیر شود؛ در مقابل، تمرکز بر کیفیت و تأمین مستمر میتواند جایگاه محصول را در بازار تثبیت کند.
آیا تولید الکترود جوشکاری از نظر اقتصادی توجیهپذیر است؟
بله، در صورت دسترسی به مواد اولیه مناسب، بازار فروش پایدار و مدیریت صحیح هزینهها، این فعالیت میتواند از نظر اقتصادی قابل بررسی باشد. میزان سودآوری به ظرفیت تولید، قیمت فروش و هزینه مواد اولیه وابسته است.
مهمترین ماده اولیه تولید الکترود چیست؟
مفتول فولادی، مواد معدنی پوشش، فروآلیاژها و چسبانندههایی مانند سیلیکات سدیم یا پتاسیم از مواد اصلی هستند. فرمول پوشش با توجه به نوع الکترود تغییر میکند.
مراحل اصلی تولید الکترود جوشکاری کداماند؟
آمادهسازی و برش مغزی، آمادهسازی مواد پوشش، اختلاط، روکشزنی، خشککردن و پخت، کنترل کیفیت و بستهبندی، مراحل اصلی تولید محسوب میشوند.
برای تولید الکترود به چه دستگاههایی نیاز است؟
تجهیزاتی مانند دستگاه کشش و برش مفتول، میکسر، سیستم روکشزنی یا اکستروژن، کوره خشککن و پخت، تجهیزات پرداخت، بستهبندی و آزمایشگاه کنترل کیفیت موردنیاز هستند.
آیا کیفیت مفتول بر کیفیت الکترود تأثیر دارد؟
بله. قطر، ترکیب شیمیایی، کیفیت سطح و یکنواختی مغزی فلزی مستقیماً بر عملکرد الکترود و کیفیت جوش اثر میگذارند؛ بنابراین کنترل مواد ورودی اهمیت زیادی دارد.
مهمترین استانداردهای تولید الکترود کداماند؟
استاندارد مورد استفاده به نوع محصول و بازار هدف بستگی دارد. استانداردهای AWS و ISO از مراجع شناختهشده در این حوزه هستند و الزامات فنی، طبقهبندی و آزمون محصولات را پوشش میدهند.
ظرفیت مناسب برای راهاندازی کارخانه تولید الکترود چقدر است؟
ظرفیت به بازار هدف، سرمایهگذاری، تجهیزات و میزان فروش قابل تحقق بستگی دارد. برای نمونه، ظرفیت سالانه ۳,۰۰۰ تن میتواند بهعنوان یک سناریوی مطالعاتی بررسی شود، اما ظرفیت نهایی باید بر اساس مطالعه بازار تعیین شود.
مهمترین عوامل مؤثر بر قیمت تمامشده الکترود چیست؟
مفتول فولادی و مواد پوشش، انرژی، دستمزد، استهلاک ماشینآلات، بستهبندی، ضایعات و هزینه حملونقل از عوامل اصلی هستند. نوسان قیمت مواد اولیه میتواند حاشیه سود را تغییر دهد.
آیا امکان صادرات الکترود جوشکاری وجود دارد؟
بله، در صورت برخورداری محصول از کیفیت فنی مناسب، بستهبندی استاندارد و الزامات بازار مقصد، امکان صادرات وجود دارد. بررسی رقبا، قیمت صادراتی و استانداردهای کشور هدف پیش از ورود به بازار خارجی ضروری است.
مهمترین عامل موفقیت کارخانه تولید الکترود چیست؟
ثبات کیفیت، فرمولاسیون دقیق پوشش، کنترل فرایند پخت، تأمین مواد اولیه باکیفیت و شبکه فروش قدرتمند، عوامل تعیینکننده هستند. در عمل، کنترل مستمر کیفیت و کاهش نوسان تولید میتواند نقش مهمی در حفظ مشتری و سودآوری کارخانه داشته باشد.
تدوین طرح توجیهی تولید الکترود جوشکاری زمانی ارزشمند است که محاسبات فنی و مالی پروژه بر پایه اطلاعات دقیق و قابل دفاع انجام شود. تیم کارشناسی ما با بیش از ۲۷ سال تجربه در حوزههای سرمایهگذاری، امور اداری و بانکی کشور، طرحها را متناسب با الزامات روز مراجع صادرکننده مجوز و مؤسسات مالی تنظیم میکند. در این فرآیند، ظرفیت تولید، تجهیزات، مواد اولیه، سرمایهگذاری، هزینههای جاری، درآمد، سودآوری و شاخصهای مالی با دقت بررسی میشوند تا گزارش نهایی قابلیت ارائه و استناد داشته باشد.
در سایت پرشین پلن، هدف صرفاً ارائه یک گزارش عددی نیست؛ بلکه تلاش میشود اطلاعات پروژه به شکلی منسجم، شفاف و کاربردی تنظیم شود تا سرمایهگذار تصویر روشنی از الزامات و توجیه اقتصادی طرح داشته باشد. بررسی جریان نقدی، نقطه سربهسر، دوره بازگشت سرمایه و توان بازپرداخت تسهیلات نیز در تدوین گزارش لحاظ میشود. ارقام نهایی پس از بررسی ظرفیت، مشخصات فنی، محل اجرا و قیمتهای روز تعیین خواهند شد تا خروجی طرح، واقعبینانه و متناسب با شرایط پروژه باشد.